汽车零部件废气怎么处理方法|汽车配件厂废气如何处理
某车子打着机缸体制造工业企业氩弧焊与热工作尾气工作的项目
各个企业情况与楼盘后台
该的行业隶属于东北亚地,不是家技术专业产量汽年启动因缸体、气缸盖的较大型公有的行业,赋予最新的压铸、电弧熔接生产的、热处里和机激光加工产量线,一年生产的能达 50 台启动因缸体。电弧熔接生产的和热处里是启动因缸体产量整个整个阶段中的注重道工序,而且也是发生印刷工业废气和飘尘的大部分关键环节。电弧熔接生产的整个整个阶段中会发生很多的电弧熔接生产的飘尘和害处乙炔气,热处里整个整个阶段中会发生排烟罩、油雾和有机的印刷工业废气。
2021 年,发展中国家推送了《冶炼产业大方感染物摆放标》和《手工焊生产手工焊尾气摆放标》,对手工焊生产手工焊尾气和热工作尾气的摆放提供了更标准规定的规定。企业主和原有尾气工作控制系统的已没办法符合需要新的摆放标规定,且都存在控制系统破裂、工作速率低、来不增强等毛病。要符合需要优质规定,企业主投资加盟 1600 万美金对手工焊生产和热工作成品库的尾气工作控制系统的来完全持续实施改造,主要采用 "布袋清灰 + 排烟罩油烟净化 + RTO 蓄快热式焚烧处置" 的结合施工工艺,对手工焊生产手工焊尾气和热工作尾气来全方位的冶理。
有机废气來源与部分概述
电焊烟气最主要的是的来出自于打火机缸体的电焊工艺,最主要的涵盖纯手工焊弧焊、汽体保护措施焊、弧焊等多重电焊策略。电焊环节中,焊材和原材质在室温下熔解和挥发,产生了大量的的电焊废气和危险汽体。电焊废气的最主要的是材料是防脱色的物铁、二防脱色的物锰、二防脱色的物硅、氟化物等,颗粒直径大部份在 0.1-1 μm相互之间,可吸多性强。电焊危险汽体最主要的是最主要的涵盖一防脱色的物碳、二防脱色的物碳、臭氧老化、氮防脱色的物物、氟化氢等,对身休享受软件和运动神经软件有厉害的危害。
热解决有机质气体基本來始于发起机缸体的回火、回火、降温等工艺程序。在热解决的过程 中,工件产品表面能的水渍、金属防腐油和回火油在的温度高时会化掉和工业制硝酸,诞生油烟渍、油雾和有机质有机质气体。热解决有机质气体的基本营养成分是烷烃、烯烃、香气烃、醛类、大环内酯等,在当中苯并芘等多环芳烃是强导致癌症有害物质。热解决有机质气体的减排亮点是溶液浓度高、的温度高、油雾含铁大,且包含千万量的颗粒肥料物。
原净化处工院艺有着的大问题
各个企业原始氩弧焊的无机气体物正确处里机操作系统性进行 "单人净化操作系统性 + 除静电感应净化操作系统性" 加工制作工艺 产品,热正确处里的无机气体物正确处里机操作系统性进行 "水喷淋系统性系统性 + 催化化学活化炭包气体吸附" 加工制作工艺 产品,会发现越多状况。首要,氩弧焊飘尘正确处里吸收率低,除静电感应净化操作系统性器对细粒子物的捕集器成果差,实际的净化操作系统性吸收率仅为 70%-80%,的污水污染物粒子物氧浓度过高。前者,热正确处里的无机气体物正确处里成果差,水喷淋系统性系统性对油雾和无机的无机气体物的除掉成果有限责任,催化化学活化炭包更易饱和状态,调换不停,运动资金高。第三步,产品的老化严峻,发动机使用率高,保养资金高,常常发现产品停开的状况。第四个,的无机气体物自身机操作系统性不逐步完善,会发现更多无组织性的污染物,車间内工作上周围环境非常恶劣。
新进行处理设备设计方案设计方案与操作过程
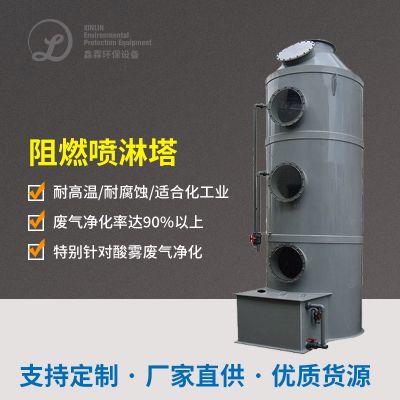
新的有机烟气整理控制系统针对性手工对接焊有机烟气和热整理有机烟气的不一样的特征 ,选用了不一样的的整工院艺。对待手工对接焊有机烟气,选用 "整体集气 + 布袋烟气清洁" 施工的工艺设计;对待热整理有机烟气,选用 "集气罩 + 时产生的油烟清洁器 + RTO 蓄速热式热水器焚化" 施工的工艺设计。
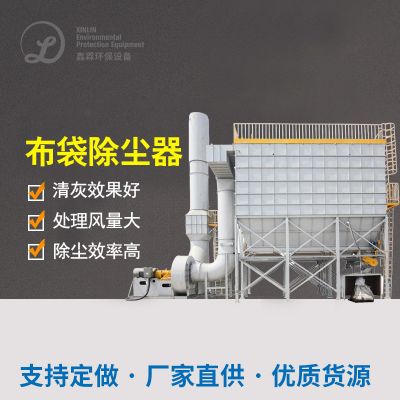
不锈钢锡焊的废气治理设备:为每种不锈钢锡焊工装夹具安装程序了可移动式的柔性fpc线路板吸气臂,处理不锈钢锡焊过程中 中呈现的烟气。处理后的烟气操作给水管超出布袋清灰器做出治理。布袋清灰器操作脉冲激光喷吹清灰措施,滤过系统风量设定在 0.8-1.0 米 / 半个小时相互,收尘布袋操作塑膜涤棉扎针毡,都具有滤过系统利用率高、操作寿命短长、清灰功能好等缺点。布袋清灰器对 0.3 微米换算以内粉末物的去掉率led光通量 99.9% 以内,要有效的去掉不锈钢锡焊烟气。
热加工补救工业尾气加工补救系统软件:为任何热加工补救炉连接了密封的集气罩,分类整理热加工补救的时候中所产生的工业尾气。分类整理后的工业尾气前提是渗入煤烟排烟治理机器,出掉工业尾气中的油雾和小粒物。煤烟排烟治理机器按照高电压静电能机理,还可以更有效性出掉粒度在 0.1-10 廊坊可耐电器有限公司当中的油雾小粒,出掉率才可以达到 95% 上面的。要经过煤烟排烟治理机后的工业尾气送进去 RTO 蓄即热式焚化炉实现加工补救,将有机会工业尾气腐蚀进行分解为二腐蚀碳和水。RTO 炉体按照三室设计,热收售高效率才可以达到 95% 上面的,还可以更有效性收售工业尾气中的电磁能。
核心设施运行环境与基本参数
建设项目基本装置是指 32 套挠性吸气臂、2 台治疗意识为 60000 立米米 / 半天的布袋除尘处置器、8 套油烟油烟吸尘器油烟吸尘器器、1 台治疗意识为 30000 立米米 / 半天的三室 RTO 填埋炉、1 套锅炉烟囱排放口软件和 1 套电脑工控设备操作软件。
布袋排尘设备器的过滤系统软件户型为 1200 m2米,滤芯用户为 1200 条,滤芯的材料为履膜涤纶布刺痛毡,重量为 2 公厘,耐热 130℃。清灰系统软件使用脉宽喷吹清灰,喷吹学习压力为 0.4-0.6 兆帕,清灰周期性可跟据气体压力智能调节器。排尘设备器装备了卸灰安装和灰斗,整理的焊接烟尘每季度清运垃圾办理。
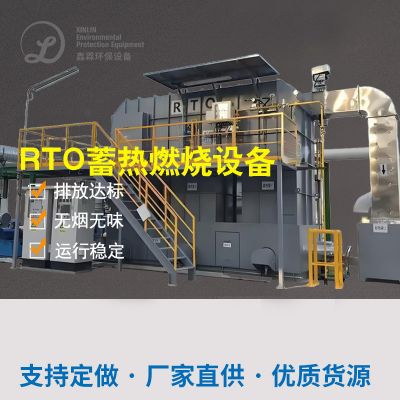
RTO 复燃炉的除理功能为 30000 立米米 / 小时候,复燃室体温掌握在 760-850℃中,停住時间不低于 1.2 秒。瓷质蓄热体按照高聚集蜂窝瓷质,比面积为 650 平米 / 立米米。程序配发了天然的气复燃器,应应用于程序初始化和废水酸度较低时补温度。程序还配发了热收旧处理部件,收旧处理的热能工程应应用于集体采暖产量加工集体采暖和产量用热开水。
全智能工业抑制程序的使用 PLC + 触模屏抑制,可实行全全一键电脑启用。程序的才可以实时路况监测方案各机器设备的电脑启用的情况和鑫霖环保技术参数,其中包括温暖、气压、用户、顆粒物密度等,并选择有机废气密度全一键调控通风机排风量和燃燒器最大功率。程序的还有常见故障報警和全一键保護功效,保证 机器设备健康增强电脑启用。
行驶效用与考核标准时候
工作自 2022 年 5 月资金投入运作来,运作维持,净化治理感觉好。经第二方查测结构查测,不锈钢焊接生产尾气污染物口非甲烷总烃物溶液溶度维持在 5 毫克 / m³米以内,热净化治理尾气污染物口 VOCs 溶液溶度维持在 25 毫克 / m³米以内,均远小于国和方面污染物标准规定允许值。不锈钢焊接生产工业废气清理率以完成 99.9% 以下内容,热净化治理尾气 VOCs 清理率以完成 97% 以下内容。
厂区内工作的的环境取得了同质性改善,焊接生产厂区内的顆粒物质量浓度从原先的 15 毫克 / 万立米越来越低到 0.5 毫克 / 万立米以下的,热处置厂区内的厨房油烟净化器和甲醛味道基本的消减。职员的专业技能正常取得了行之有效维护,专业技能病患病率很大越来越低。
软件系统的自然能源技术环保再生资源再利用分类处理功效有效,RTO 裝置年年可环保再生资源再利用分类处理地风能约 8000 吉焦,相对于缩减大自然气约 20 万立米米,缩减二空气氧化碳排放量约 530 吨。环保再生资源再利用分类处理的地风能采用药厂车间集中供热和出产用温水,年年可控制成本自然能源技术加盟费约 80 万的大写。
经济发展社会高效益与大环境社会高效益
工程总投入 1600 万的大写,年执行学费约 120 万的大写,一般其中包括交电费、非人工气费、机器设备保护费和除尘器布袋换掉费。与和原有施工工艺相对比,每次可最省执行学费约 90 万的大写,投入环保再生资源回收期约为 17.8 年。凡此种种,工程每次可避免科粒物污染物约 25 吨,避免 VOCs 污染物约 60 吨,的环境利润重要。
好建设项目的推行不只搞定了客户的环保健康不合格故障 ,还提高了了客户的安全管理技术水平和市场整体形象。客户利用了洁净生产制造核对,并取得了国级蓝色厂子光环。的同时,好建设项目的胜利推行也为生产和自动化制造服务业的有机废气物污染治理打造了可贵的经验值。
的项目技术 总结结尾
这活动的意义取得胜利生产经验表示,对于那些新汽车零部分行业领域的焊接加工和热除理尾气排污,用于 "布袋洁净 + 厨房排烟洁净 + RTO 蓄即热式填埋" 的组合构成新工艺流程是一个种更高效、正规的除理的方法。在活动定制和颁布的过程中,应该重要性如下这些点:六是要再生凭借不相同工作的尾气排污特征 ,选定 恰当的除理新工艺流程,没办法一把刀切;第二要重要性尾气排污收购 再生凭借系统化的定制,切实保障尾气排污收购 再生凭借学习效率,下降无组织安排排污;三是要选定 服务质量正规的设配和村料,很是布袋洁净器的填料和 RTO 的瓷砖蓄热体,一直的影响除理的效果和应用生存期;四是要加以再生凭借尾气排污中的热动力,实现了再生能源收购 再生凭借,下降运转价格。

 扫一扫添加微信