项目流程视频背景
某每年生产的一千万吨硅铁企业公司,其蒸氨废水处理工序含氰化物60-80mg/L,本身A2O工序不能有效的溶解氰化物,产生生物化平台受能够抑制。需要不扩建工程区域前提下下结束提标创新。
废渣化学物质及起源
焦化废水注意产自煤气炉自净操作过程,特性:
氰化物(以HCN、SCN-内容会有)
氧化还原电位800-1200mg/L
酚类有机物500-800mg/L
油类50-100mg/L
水的温度45-55℃,可生物化性好(BOD5/COD≈0.2)。
治理工艺过程过程
企业创新选取"红外光促使+菌物脱氰"鑫霖环保路线规划:
预处里
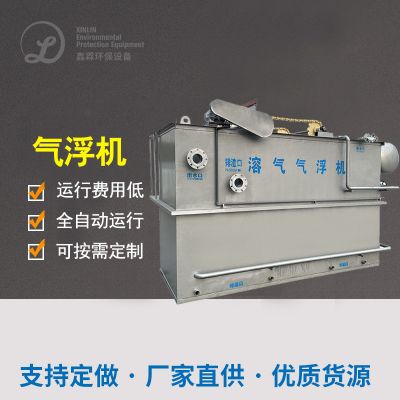
:隔油池做法+气浮删去油类
红外光离子液体脱色
:
废水处理经微波通信福射(2450MHz,2kW)提高崔化剂(阻抗型CuO-MnO2)
同时污泥脱水过浓盐酸钠(2g/L),在80℃下不起作用1五钟头
海洋生物工作
:
前面板脑缺氧池致力于硫氰酸盐吸附菌(Thiobacillus)
好氧池加药专属了枯草芽孢杆菌(Pseudomonas pseudoalcaligenes)专性分解氰化物
售后补救
:MBR膜分开保护冒水SS未达标
微波加热单元尺寸能效约5kWh/m³,催化氧化剂生命周期达8000小时英文。
决定性功能
氰化物从进水量72mg/L降为0.4mg/L,化学需氧量<15mg/L,酚类<0.5mg/L。系統抗冲击性容载本事强,可受CN-渗透压变化±30%。改建后年执行学费勤俭节约7五万元,获国家地区发明权专利技术2项。
技艺相比较与型号选择小编建议
高技术类型、
适合浓度值超范围
进行投资直接费用
使用人工成本
优点
特殊性性
碱性食物氯化法
50-1000mg/L
较低
中高
高技术完美
产生了含氯副乙酰乙酸
活性氧被氧化
10-200mg/L
较高
较高
无2次环保问题
装备定期维护错综复杂
生物技术脱氰
<50mg/L
中
低
可长期电脑运行
开始频次长
红外光催化剂的作用
30-300mg/L
高
中
反馈流速快
能源消耗较高
挑选点
:
渗透压>100mg/L可以采用了检查是否氧化物预工作
含血本属生活污水需必需要考虑到沉淀出的剥离
规范回收时网友推荐整合膜技术工艺
占地心理紧张地方可决定优质促使硫化
现如今这个行业浪潮体现,生物技术程度增强技术程度与二级空气氧化的紧密联系(如事例三)已是为加工处理缜密含氰废水处理方法的主流的方向盘,各种相关生产技术的自動化操作程度正相关增加,半数以上新修楼盘已保持加量、水解酸化的智能化控制。

 扫一扫添加微信