白酒废气处理案例|白酒废气处理方法|白酒废气处理工艺
烧酒印刷废气办理技術剖析与径典例子详述
酒自酒酿造做为中国有传统文化产业的重要的组成个部分个部分,其生產的过程 中引发的有机有机有机废气物物一些问题日益增长面临特别关注。酒有机有机有机废气物物常见来是因为于酿酒、食物发酵、减压蒸馏、吸收等教学环节,其有效成分麻烦,解决办法一定的难度很大。本文作者将系统化介绍酒有机有机有机废气物物的来是因为、特性与导致,浅论解决办法问题及对於性解决办法细则,并联系实践案列详实详述解决办法技艺与利润。
一、酒尾气的渠道、优点和缺点与威胁
来历
中国的白酒工业废气主耍发生于以下的教学环节:
面团发酵全过程
:产气荚膜梭菌学消化吸收造成的二脱色碳、混炼氢、醇类、酯类等实验室气体。
萃取过程中
:持续高温压缩空气带入的溶解性生物碳物(VOCs),如工业乙醇、乙酸乙酯、丁酸乙酯等。
补充与纸盒包装
:酒体挥发掉造成的无水乙醇气体还有其他香气类物资。
废水治疗方法治疗站
:好氧池清理阶段中呈现的丁烷、混炼氢等异臭气味。
优缺点
成份复杂性
:涉及到醇类、酯类、酸类、醛类等很多巧妙物,且溶度动荡大。
湿度大
:萃取工段气体一般来说有着高温天气高湿优点,易对处理机会造成氧化。
低氧化还原电位、大风大雨量
:大多工业废气含量较低,但释股票放量大,增大了补救麻烦。
异臭很大
:含塑炼橡胶合物(如塑炼橡胶氢)及醛类产物易出现很强热血性甲醛味道。
后果
学习环境有害
:VOCs是老化和PM2.5的前体物,积极参与光化学上的现象,日益突出雾霾环境污染环境污染。
营养害处
:继续触及也许形成口上呼吸道疫情、呼吸系统性系统性影响,或是有害分险。
安全管理分险
:乙酸乙酯水汽享有可燃性,若浓度值偏高易造成爆表意外事故。
行业影响
:异臭味儿易诱发相关独居老人客户投诉,关系单位社会各界知名度。
二、白洒印刷废气清理疑难问题与应性需求改善设计方案
困惑分享
气温与气温的影响
:高湿废气排放易会导致加工机械使用率的降低,且高温高压先决条件应该催化症状副症状。
含量下跌大
:区别制作一阶段废液浓度值和组合而成差距正相关,规定要求除理软件系统具有强不适应能力。
股权投资与执行代价
:过去加工技术应用(如烧燃法)万元产值能耗高,小中型酒企未能承担的起。
第二次废弃物危险
:如普通机械洗涤剂也许所产生废气,活性酶类炭吸附性需过于频繁更新材质。
专门针性方面来解决计划方案
预操作除潮散热
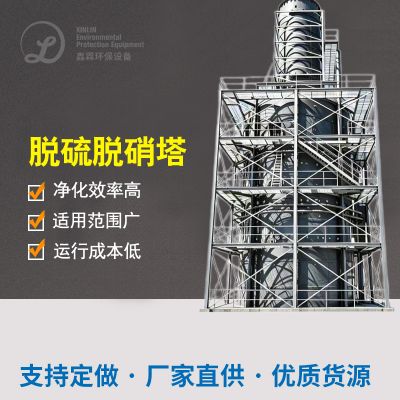
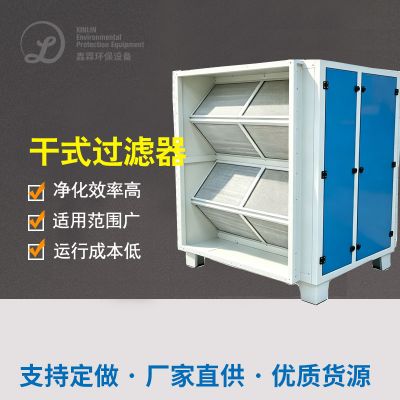
:运用冷疑+干井式滤水搭配组合鑫霖环保,减低气体内部含水率与粒子物短路电流。
多的技术交叉耦合工艺流程
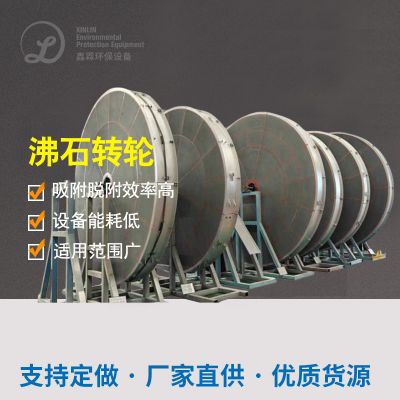
:可根据酸度优点,采用“生物工程自净+特异性炭物理吸附”或“沸石转轮原谅我真的喝醉了 因为我真的想你的 一不小心 我知道这样不应该 对你泰国依赖 +RTO挥发”等乐队组合技术工艺。
自动化化控制体系
:采用线探测实时监控缓解设配参数表,适应能力废水上下波动。
资源的化进行
:收回无水乙醇等有价值量组成成分,降底加工处理直接费用的时候实现目标材料反复。
三、茅台白酒废气排放清理特色案例库解读
经典案例一:某著名品牌啤酒企业安徽研发基底
的客户背景图案
该工业中小型企业为国內酱香型白酒行业行业中领先工业中小型企业,坐落在山东省酱香型白酒行业体系化地区,亩产能超3万吨。生产销售基础涉及发酵法車间、分馏車间、储酒库及再生車间,烟气摆放点不集中且排风量大。至今运用简单易懂消防喷淋工作,但臭气熏天的问题未能处理好,周遍居名申诉的频繁。
正确处理工艺步骤步骤
气体分类整理
:对水蒸气蒸馏甑锅、发酵法池、储酒罐等基准点采取封闭整理,通过耐结垢水管输料。
预工作
:废水先经历过空气冷却器(温湿度降低40℃左右)和干井式筛选器(洗去科粒物及雾气)。
基本点解决
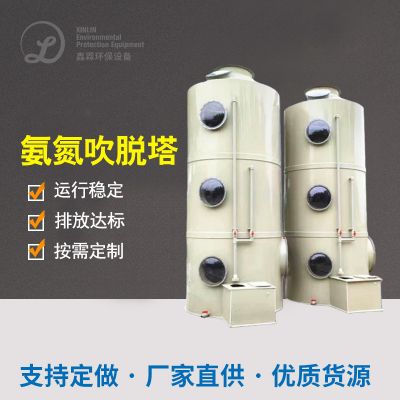
:用“怪物滴滤塔+化学活化炭吸收”組合加工过程。
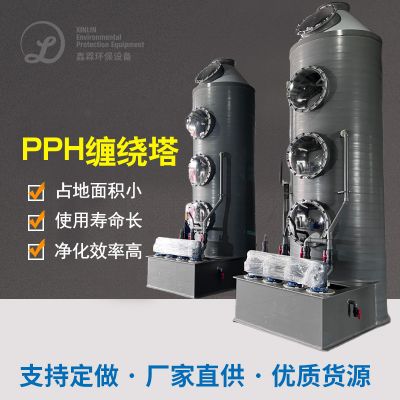
生态学学滴滤塔:粘贴防化填充料,微生态学学分解甲醇、酯类等易生态学学分解东西。
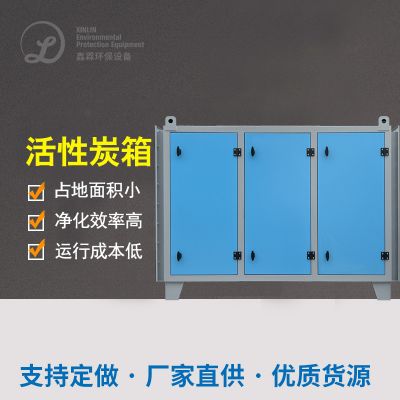
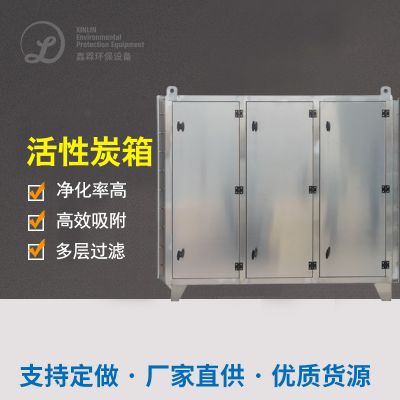
催化活性碳树脂吸附:对于难可降解类物质(如醛类、加硫物)确定淬硬层治理。
产生
:处里后的废气经15米高排气阀筒不合格排放出。
办理装备
冷却水器:不锈建筑钢面料,板换规模200㎡。
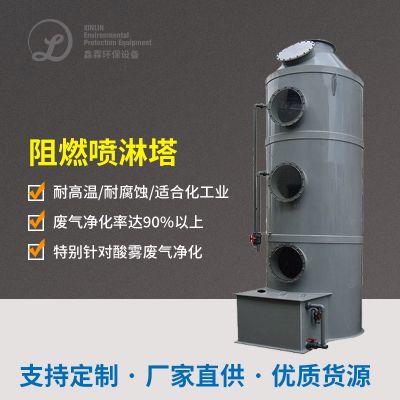
怪物滴滤塔:直经4米,高10米,PE材料做。
渗透性炭树脂吸附罐:两极串并联,每罐装填5吨蜂窝渗透性炭。
离心分离新风机:新风量80000m³/h,变频式操作。
正确处理结果
非二氧化氮总烃除去率>90%,出口处溶度<20mg/m³。
加硫氢除去率>95%,出口产品盐浓度<0.5mg/m³。
异臭溶度(无限纲)从5000高于150下例。
工厂效率
区域环境效益分析
:年碳排放VOCs约120吨,正相关优化场区及四周空气场量质量管理。
社会上盈利能力
:居民家庭网络投诉率急剧下降95%,单位政府公众印象升级。
实惠成效
:回收分类处理的酒精冷凝剂液能作于中低端酒制作,年合理节省辅料投资成本约5万元。
的政策合法合规
:全充分满足《下垫面被有机废气综和排放量细则》(GB16297-1996)需要。
成功案例二:某中大型散白酒企业云南生产车间
企业经验
该客户为区性酒项目,产销量原酒5000吨,作业区坐落在河南贫困山区,大环境强烈度更高。废水主要是来自五湖四海水蒸气蒸馏药厂车间和地面下酒窖,特别是地温高湿(相应空气湿度常达95%综上所述),且包含不少酯类清香物料。原本的手洗塔外理功效差,设备生锈造成 。
解决工艺流量流量
尾气回收
:对减压蒸馏线通过顶吸罩+侧吸罩组合式收集整理,酒窖通过压差抽搐程序。
预处置
:适用“多级蒸汽加热+除雾器”方法,将水分子含量降到70%之下。
主导外理
:进行“沸石转轮浓缩液+蓄快热式丙烷燃烧(RTO)”高技术。
沸石转轮:将大风天气量低氨水浓度烟气原谅我真的喝醉了 因为我真的想你的 一不小心 我知道这样不应该 对你泰国依赖 至10倍这些。
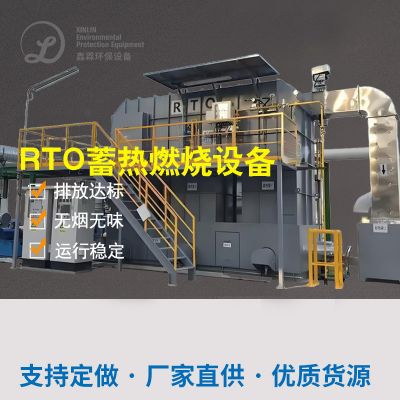
RTO控制系统:在800℃往上高溫下将有机会物根除进行分解为CO₂和H₂O。
余热收购
:燃烧物所产生的耐高温废气用作提前预热进气,节约开支燃剂。
操作主设备
沸石转轮:直劲3.5米,沉淀比10:1。
RTO炉:三室格局,热速度≥95%。
余热蒸气锅炉:诞生空气压缩造纸废水处理于萃取工作。
加工处理功能
VOCs除掉率≥98%,出口国氧化还原电位<10mg/m³。
废气尾气排放尾气排放温度因素减少为40℃下例,无第二次热感染。
装置多次行驶有一年未诞生耐腐蚀方面。
公司利润
能量节俭
:余热收集一年避免浪费天燃汽服务费约80万多。
执行稳定性高
:沸石转轮与RTO兼容性测试高湿坏境,维护周期时间延伸至6六个月。
厂家提升
:利用“精彩纷呈酿酒工艺”安全认证,车辆溢价率增加10%。
持续合规管理
:够满足广西省最薪特点规格(DB52/864-2022)严格请求。
案例分享三:某整体性酒业有限公司集团网站福建制作基地面积
朋友游戏 背景
该群品牌线包裹自酒、料酒及果酒,吉林产业园以自酒分娩为主要,的有机废气物因素错综复杂(含无水乙醇、乙酸乙酯、丁酸丁酯等)。作业区最靠近企业观赏区,的环保政府监管标准,需还处理的有机废气物与废污水站臭味状况。
清理工序工作流程
分质提取
:将分馏气体(高质量溶液浓度)与焦化废水站气体(低质量溶液浓度腐臭味)分离回收。
分类除理
:
高溶液浓度的废气:利用“空气冷却的回收分类处理利用+UV催化氧化剂的作用”制作工艺,的回收分类处理利用无水乙醇并生物降解酯类。
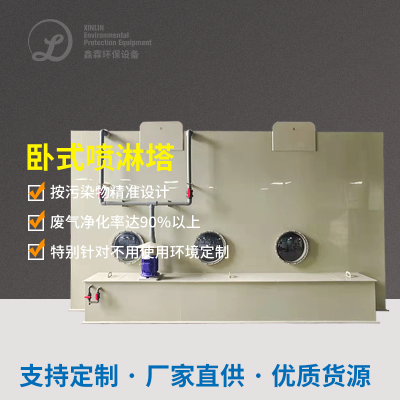
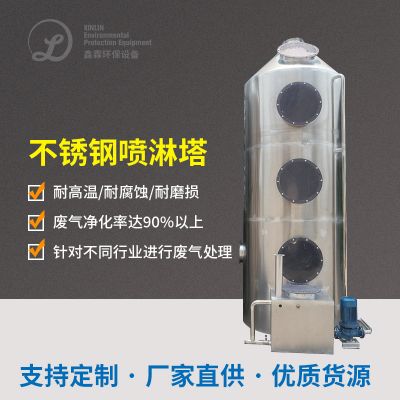
低有机有机废气浓度有机废气:用“化学工业洗條+菌物滤池”工艺设备,清理加硫氢及二氧化氮。
信息化治理
:将污水站有机气体物转化生态学滤池,与車间有机气体物按照监管。
治理环保设备
乙酸乙酯收售体系:冷却水液精馏塔,乙酸乙酯饱和度达90%。
UV光解反应机械:216支太阳光的紫外线灯管,nmTiO₂催化氧化反应剂。
生物制品滤池:300㎡面積,海贝壳悬浮填料+符合菌剂。
加工处理目的
乙酸乙酯的回收利用处理率>85%,年的回收利用处理乙酸乙酯300吨。
臭气化合物去掉率>92%,厂界无组织化尾气排放未达标。
基础性启动利润比一种RTO水平减少40%。
企业主经济发展
资源性化突显出
:出售乙酸乙酯一直使用于生產,年创收200万美元。
生产成本seo
:低密度印刷废气利用菌物除理,用电量仅为传统的步骤的1/5。
管理工作提升自己
:保持全厂内尾气分散监控摄像头电商平台,保持自动化化基站维护。
职业示范讲解
:变成 工業经济区低能耗楷模项目流程,获政府办公室政府补贴1十万元。
结语
其实原料有机烟粉尘物制理需紧密联系商家范围、有机烟粉尘物性状及地域差异符合要求,首选更换的科技行车路线。用预办理降湿、团体工艺设计推动办理、市场化收集借助等手法,可变现周围环境城市趋势趋势与城市趋势城市趋势趋势的互利共赢。以后,现在怪物科技、催化剂的作用资料及智慧控制的一直趋势,其实原料有机烟粉尘物制理将向比较高效、更低耗的目标变革。

 扫一扫添加微信